Đo lường kích thước bằng Machine Vision: Kiểm tra không tiếp xúc, nhanh và nhất quán trên dây chuyền
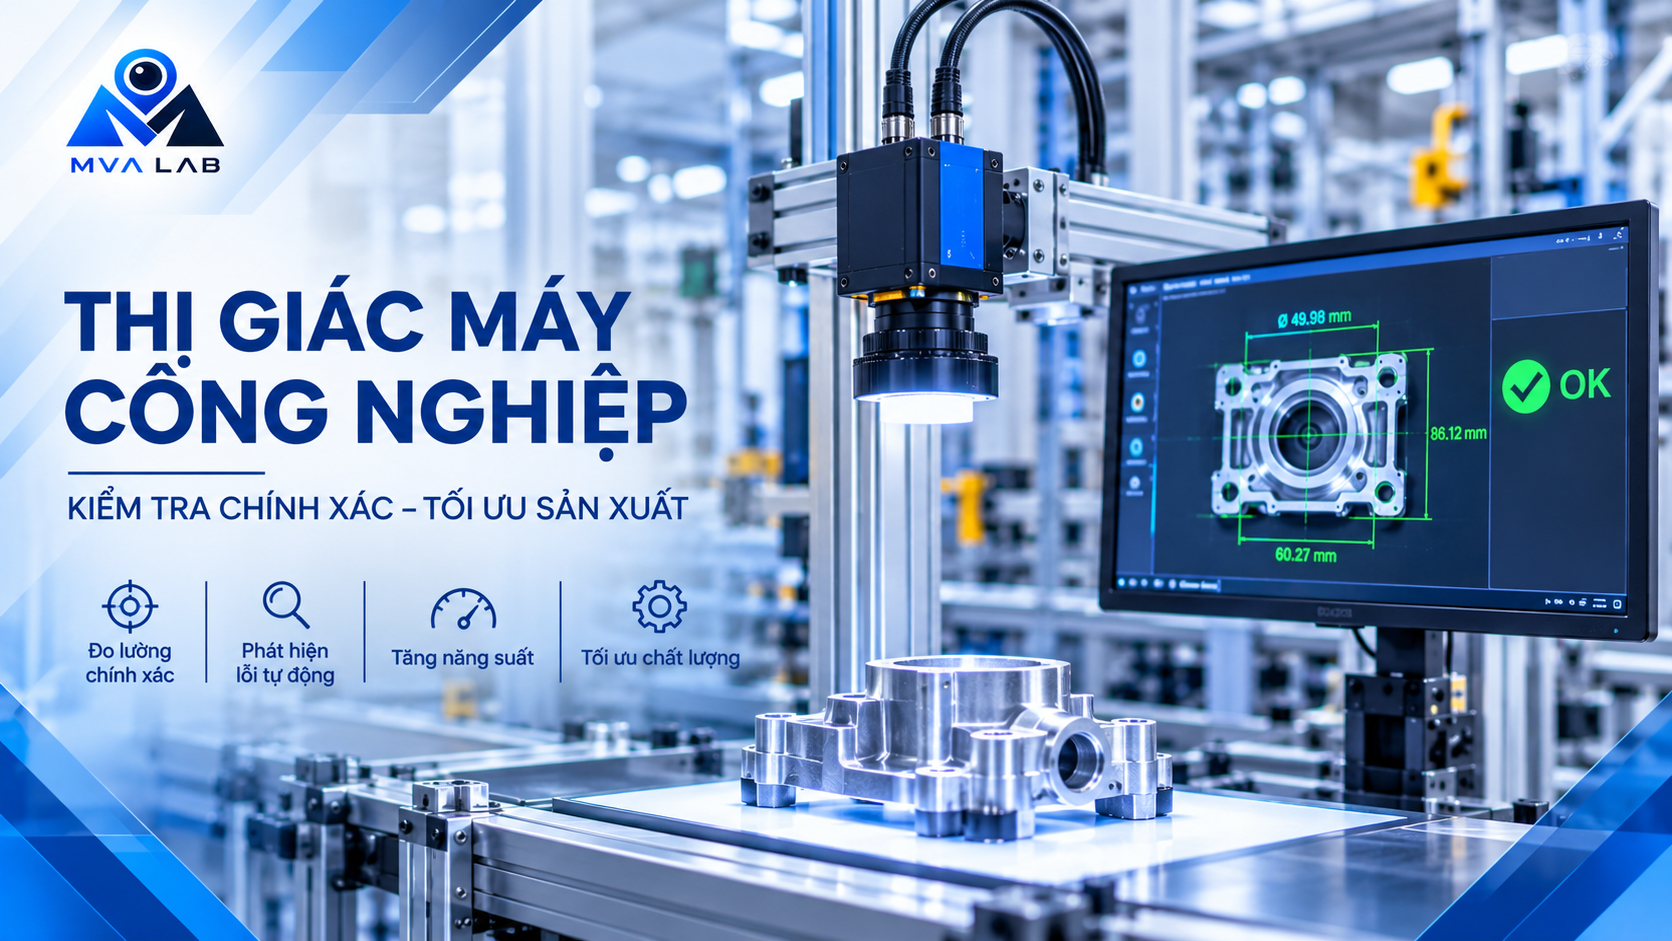
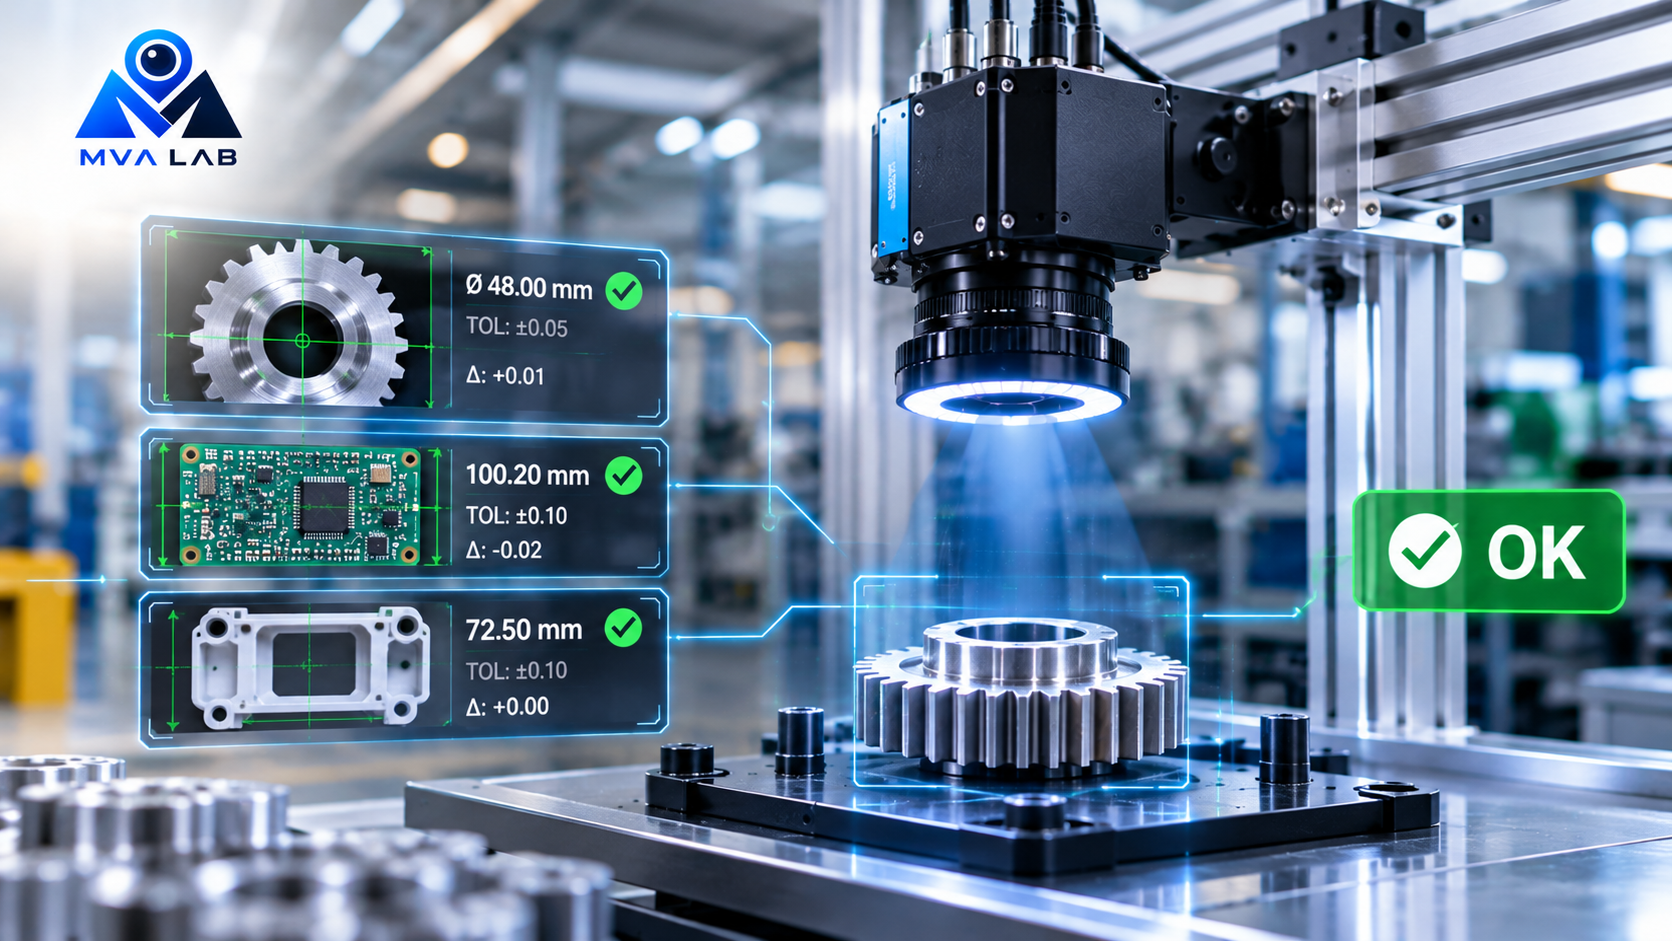
Trong sản xuất, kích thước của sản phẩm là một trong những chỉ tiêu chất lượng quan trọng nhất. Phương pháp đo truyền thống bằng thước kẹp hoặc dụng cụ đo cầm tay thường chỉ kiểm tra được một phần sản phẩm theo từng lô, phụ thuộc vào thao tác của người đo và khó theo kịp tốc độ dây chuyền. Machine Vision cho phép đo ngay trên dây chuyền mà không chạm vào sản phẩm, với cùng một phương pháp đo cho mọi sản phẩm và mọi ca làm việc.
Bài viết này giới thiệu nguyên lý đo lường bằng Machine Vision, các yếu tố quyết định độ chính xác, các ứng dụng điển hình và những điểm cần lưu ý khi triển khai tại nhà máy.
Vì sao cần đo lường tự động trên dây chuyền?
Khi việc đo kích thước dựa vào thao tác thủ công, doanh nghiệp thường gặp các vấn đề sau:
Chỉ kiểm tra được mẫu đại diện. Phần sản phẩm không được đo có thể vẫn nằm ngoài dung sai mà không ai phát hiện.
Kết quả phụ thuộc người đo. Cách đặt dụng cụ, lực kẹp và cách đọc số khác nhau giữa các ca làm kết quả không đồng nhất.
Phát hiện lỗi muộn. Sản phẩm sai kích thước thường chỉ được phát hiện sau khi đã sản xuất cả lô, gây tốn kém phế phẩm và làm lại.
Dữ liệu đo rời rạc. Số liệu ghi tay hoặc nhập thủ công khó dùng để theo dõi xu hướng sai lệch của quy trình sản xuất.
Đo lường bằng Machine Vision đặt việc kiểm tra ngay tại dây chuyền, theo từng sản phẩm và ghi nhận dữ liệu tự động.
>> ĐĂNG KÝ NHẬN SETUP DEMO: TẠI ĐÂY
Đo lường bằng Machine Vision là gì?
Đo lường bằng Machine Vision là việc dùng camera công nghiệp và phần mềm xử lý ảnh để xác định kích thước hình học của sản phẩm, sau đó so sánh với dung sai để đưa ra kết quả đạt (OK) hoặc không đạt (NG). Các phép đo phổ biến gồm:
Khoảng cách giữa hai cạnh, hai điểm hoặc hai chi tiết.
Đường kính lỗ, đường kính ngoài và bán kính cung tròn.
Góc giữa các cạnh, độ song song và độ vuông góc trên mặt phẳng ảnh.
Vị trí và khoảng cách giữa các chi tiết, ví dụ khoảng cách chân linh kiện hoặc vị trí lỗ bắt vít.
Các phép đo trên thuộc nhóm đo 2D, thực hiện trên mặt phẳng ảnh. Với những yêu cầu về chiều cao, độ phẳng hoặc thể tích, hệ thống có thể kết hợp thêm cảm biến 3D như laser profile hoặc camera 3D.
Nguyên lý đo lường: từ ảnh đến con số milimet
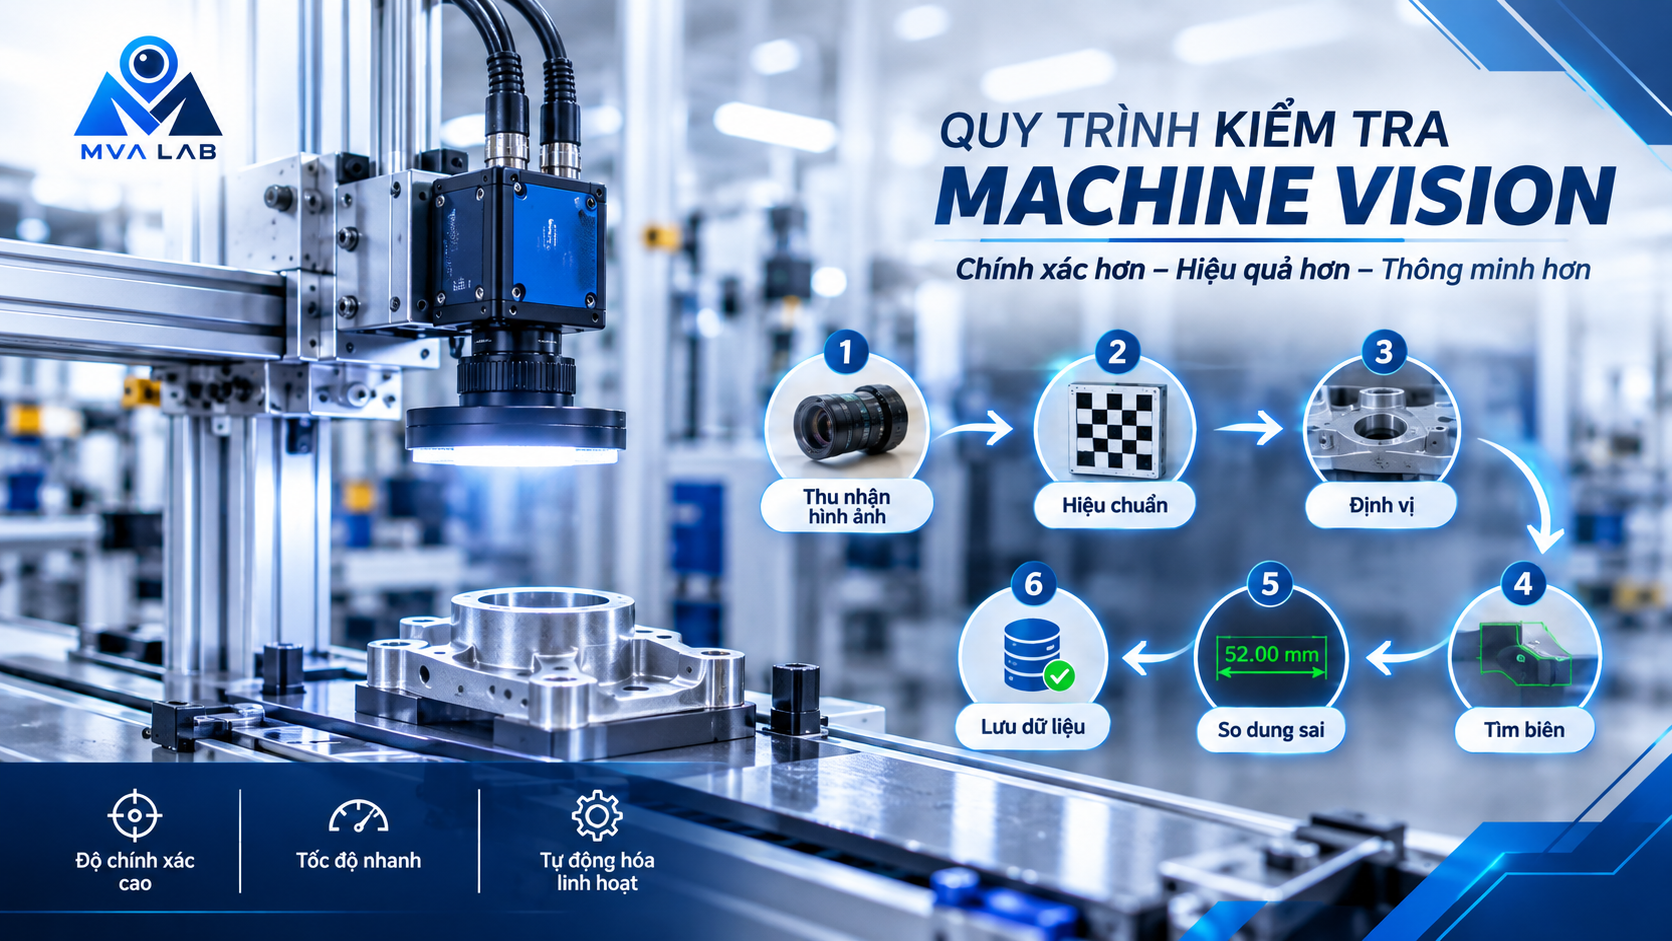
Một phép đo bằng Machine Vision trải qua các bước sau:
Bước 1: Thu nhận ảnh ổn định
Camera, ống kính và chiếu sáng được thiết kế để biên của chi tiết hiện rõ và giống nhau giữa các lần chụp. Với đo lường, đèn nền (backlight) và ống kính telecentric thường được cân nhắc vì cho biên sắc nét và ít sai số phối cảnh.
Bước 2: Hiệu chuẩn (calibration)
Đây là bước quy đổi điểm ảnh sang đơn vị vật lý. Hệ thống dùng tấm hiệu chuẩn có kích thước biết trước (ví dụ tấm lưới điểm) để xác định mỗi điểm ảnh tương ứng bao nhiêu milimet, đồng thời hiệu chỉnh méo hình của ống kính. Hiệu chuẩn sai thì mọi phép đo phía sau đều sai theo.
Bước 3: Định vị sản phẩm
Sản phẩm không phải lúc nào cũng nằm đúng một vị trí. Hệ thống tìm vị trí và hướng của sản phẩm trong ảnh (ví dụ bằng pattern matching), sau đó dịch các vùng đo theo sản phẩm để phép đo luôn nằm đúng vị trí trên chi tiết.
Bước 4: Tìm biên và dựng hình học
Phần mềm dò biên của chi tiết, thường ở mức điểm ảnh con (sub-pixel), rồi dựng các đường thẳng, đường tròn để tính khoảng cách, đường kính hoặc góc cần đo.
Bước 5: So sánh dung sai và ra quyết định
Giá trị đo được so với kích thước danh định và dung sai đã thiết lập. Kết quả OK/NG được gửi đến PLC hoặc PC Control để loại bỏ hoặc phân loại sản phẩm.
Bước 6: Lưu trữ và phân tích dữ liệu
Giá trị đo, hình ảnh và thời gian được lưu lại. Từ đó doanh nghiệp theo dõi xu hướng kích thước theo ca, theo lô và phát hiện sớm hiện tượng máy hoặc khuôn bị lệch trước khi sản phẩm vượt dung sai.
Những yếu tố quyết định độ chính xác
Độ chính xác của phép đo không chỉ do phần mềm. Các yếu tố chính gồm:
Độ phân giải không gian (mm trên mỗi điểm ảnh). Quyết định giới hạn nhỏ nhất của phép đo. Vùng quan sát càng nhỏ và camera càng nhiều điểm ảnh thì mỗi điểm ảnh càng tương ứng một khoảng nhỏ hơn.
Xử lý điểm ảnh con. Thuật toán dò biên có thể xác định vị trí biên với độ mịn tốt hơn kích thước một điểm ảnh, nhưng hiệu quả phụ thuộc vào độ sắc nét và độ ổn định của biên ảnh.
Ống kính. Méo hình và sai số phối cảnh làm phép đo lệch. Ống kính telecentric thường được dùng cho đo lường đòi hỏi độ chính xác cao.
Chiếu sáng. Đèn nền cho biên sắc nét, giúp kết quả đo ổn định hơn so với chiếu sáng phản xạ trên bề mặt.
Ổn định cơ khí và nhiệt độ. Rung động, giá camera kém cứng vững và thay đổi nhiệt độ làm khoảng cách làm việc và độ phóng đại thay đổi theo thời gian.
Vị trí và tư thế sản phẩm. Sản phẩm nghiêng hoặc cao thấp khác nhau làm kích thước trên ảnh thay đổi, nên cần cố định hoặc kiểm soát tư thế khi chụp.
Ví dụ ước tính độ phân giải cho bài toán đo
Giả sử vùng quan sát rộng 50 mm và dùng camera khoảng 5 MP với chiều ngang cảm biến khoảng 2.450 điểm ảnh. Mỗi điểm ảnh khi đó tương ứng khoảng 0,02 mm. Nếu sản phẩm có dung sai ±0,05 mm, thực hành quản lý hệ thống đo thường đặt mục tiêu độ lặp lại của phép đo chỉ chiếm khoảng 10% dung sai, tức khoảng 0,01 mm. Chỉ bằng độ phân giải này, hệ thống phải dựa vào xử lý điểm ảnh con và biên ảnh rất sắc nét mới có thể đạt mức đó; nếu chưa đạt, cần thu hẹp vùng quan sát, tăng độ phân giải hoặc cải thiện chiếu sáng và ống kính.
>> ĐĂNG KÝ NHẬN SETUP DEMO: TẠI ĐÂY
Các ứng dụng điển hình
1. Chi tiết cơ khí và gia công
Đo đường kính, chiều dài, khoảng cách lỗ và biên dạng của chi tiết gia công ngay sau công đoạn, giúp phát hiện sớm hiện tượng mòn dụng cụ hoặc lệch phôi.
2. Linh kiện điện tử
Kiểm tra khoảng cách và vị trí chân linh kiện, kích thước đầu nối và vị trí lắp ráp trên bảng mạch.
3. Bao bì và sản phẩm nhựa
Đo kích thước nắp, miệng chai, độ đồng tâm và kích thước các chi tiết để đảm bảo lắp ráp và đóng kín đúng yêu cầu.
4. Dây chuyền lắp ráp
Kiểm tra chi tiết có đủ và đúng vị trí hay không, khoảng hở giữa các bộ phận trước khi chuyển sang công đoạn tiếp theo.
Những lưu ý khi triển khai
Hiệu chuẩn đúng và kiểm tra định kỳ. Hiệu chuẩn lại khi di chuyển camera, thay ống kính hoặc sau thời gian vận hành dài; dùng chi tiết mẫu chuẩn đã được đo bằng thiết bị đo tin cậy để đối chiếu định kỳ.
Đánh giá độ lặp lại và độ tái lập. Trước khi đưa vào sản xuất, nên đo lặp lại nhiều lần trên cùng một mẫu và phân tích hệ thống đo (Gage R&R) để xác nhận hệ thống đủ điều kiện so với dung sai.
Thiết lập dung sai và vùng cảnh báo. Ngoài ngưỡng NG, nên đặt thêm ngưỡng cảnh báo sớm để phát hiện xu hướng lệch trước khi sản phẩm vượt dung sai.
Kiểm soát môi trường. Hạn chế rung, bụi và ánh sáng ngoài; giữ ống kính và đèn nền sạch.
Quản lý công thức khi đổi sản phẩm. Thông số đo, dung sai và vị trí vùng đo của từng sản phẩm được lưu thành công thức để chuyển đổi nhanh và hạn chế sai sót.
Kết nối với hệ thống điều khiển và dữ liệu. Kết quả đo nên được chuyển thành hành động trên dây chuyền và lưu vào cơ sở dữ liệu; xem thêm bài Machine Vision kết hợp PC Control.
Lợi ích của đo lường bằng Machine Vision
Kiểm tra không tiếp xúc
Không chạm vào sản phẩm nên không gây trầy xước, biến dạng, phù hợp với chi tiết nhỏ, mềm hoặc bề mặt dễ hư.
Kiểm tra theo từng sản phẩm
Đo trên dây chuyền giúp kiểm tra nhiều sản phẩm hơn thay vì chỉ lấy mẫu theo lô.
Kết quả nhất quán
Cùng một phương pháp đo áp dụng cho mọi ca, giảm sai lệch do thao tác của người đo.
Dữ liệu phục vụ cải tiến
Giá trị đo và hình ảnh được lưu lại, giúp theo dõi xu hướng, truy xuất và điều chỉnh quy trình sản xuất.
MVA LAB cung cấp giải pháp Machine Vision cho nhà máy
MVA LAB là đơn vị công nghệ và kỹ thuật tập trung vào Machine Vision, AI Inspection, PC Control và Industrial Automation. Với bài toán Vision, MVA LAB cung cấp nền tảng VisionFlow, giúp xây dựng ứng dụng thị giác máy công nghiệp bằng phương pháp kéo thả, hỗ trợ kết nối PLC, HMI, MES và các thiết bị công nghiệp trên cùng một nền tảng.
Với hơn 50 dự án đã triển khai, đội ngũ kỹ sư MVA LAB đồng hành cùng doanh nghiệp xuyên suốt các giai đoạn: khảo sát, phân tích yêu cầu, thiết kế giải pháp, thử nghiệm, phát triển và tích hợp, kiểm thử, triển khai và bàn giao. Bên cạnh triển khai giải pháp, MVA LAB còn tổ chức các khóa đào tạo lập trình PC Control và Vision, giúp doanh nghiệp chủ động xây dựng năng lực kỹ thuật nội bộ.
>> ĐĂNG KÝ NHẬN SETUP DEMO: TẠI ĐÂY
Liên hệ với MVA LAB để được khảo sát và tư vấn giải pháp phù hợp với nhà máy của bạn:
Hotline: 078 657 0999
Email: mvalab.vn@gmail.com
Website: www.mvalab.vn
Địa chỉ: Số 42 Ngõ 111 Nguyễn Xiển, Phường Khương Đình, TP Hà Nội
XEM THÊM:
AI Inspection trong sản xuất: Phát hiện lỗi phức tạp
Khóa học xử lý ảnh công nghiệp cơ bản
VisionFlow – Nền tảng Machine Vision công nghiệp